保定市行业资讯
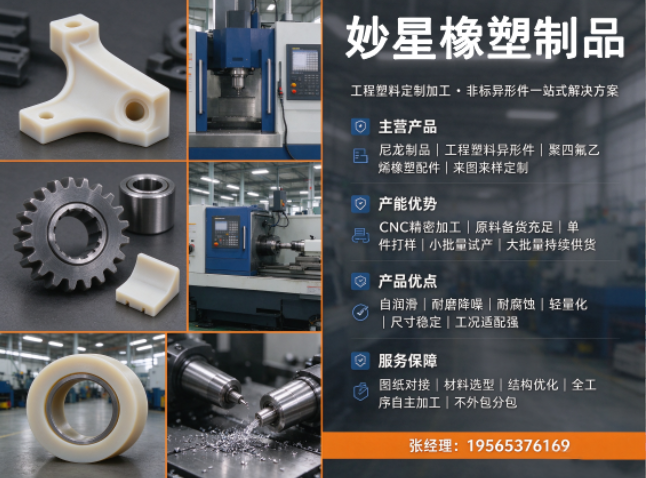
妙星尼龙制品,深耕工程塑料定制加工领域多年,是集研发、来料加工、来图来样定制、生产销售与技术服务于一体的生产厂家。主营尼龙制品、工程塑料异形件定制,配套聚四氟乙烯等橡塑配件加工,面向机械制造、自动化、矿山、水利、环保、食品、新能源、包装输送等行业,提供非标尼龙零部件一站式定制解决方案。
企业秉持 “质量为本、诚信经营、按需定制、长久共赢” 理念,采用工厂直供模式,图纸对接、原料选型、CNC 精密加工、成品检验到发货全工序自主完成,无外包分包。熟悉各类尼龙材料性能与工况痛点,可快速解读客户图纸,针对性匹配原料与加工方案,解决金属配件磨损、锈蚀、噪音大、自重高、成本高等难题。
可承接单件打样、小批量试产与大批量持续供货,适配研发试样和量产需求。专注非标异形件加工,配备专业技术团队,前期可协助客户材料选型、优化结构设计,降低配件损耗与项目成本。严控原料品质,拒绝混杂回收料,依托完善原料备货与物流配套,有效缩短生产周期。内部岗位分工清晰,技术人员持续钻研改性尼龙加工工艺,把控尺寸公差,保障成品性能稳定。坚持不参与低价劣质竞争,凭借稳定品质、高效交付收获大量长期复购客户,持续为制造企业提供工程塑料配件方案,助力设备部件降本增效。
法兰密封失效的隐性成本与材料选型误区
在化工管道、矿山输送或新能源设备的日常运维中,一个不起眼的垫片往往成为停机事故的导火索。许多设备负责人习惯沿用传统金属垫片,但在酸碱介质侵蚀或高频振动工况下,金属件极易锈蚀、松动。数据显示,这种选型不当会导致检修频率增加三成以上,不仅拉高了备件采购成本,更因非计划停机造成巨大的产能损失。
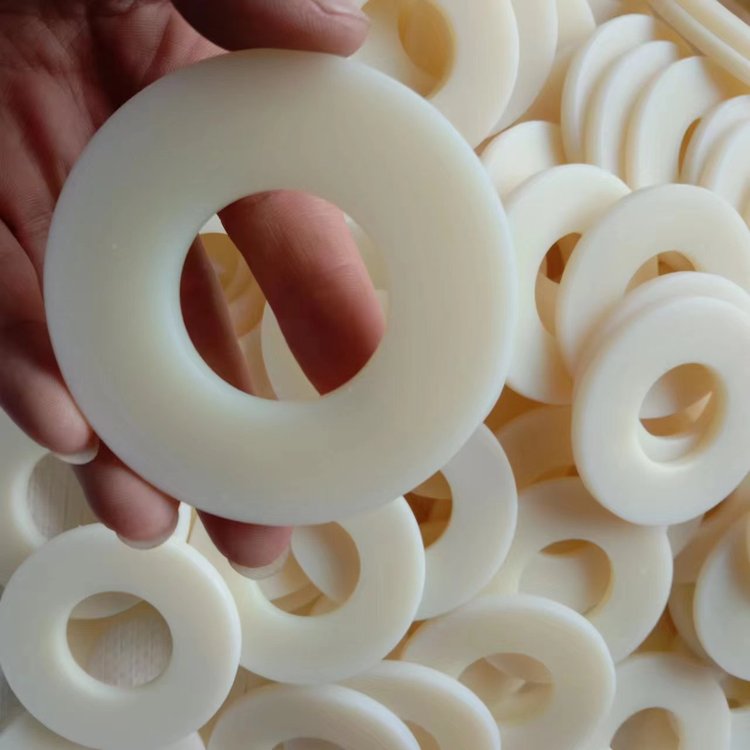
此时,工程塑料替代方案进入视野。然而,普通尼龙材料并非万能钥匙。若未针对具体压力等级匹配原料,长期受压后的蠕变现象会让垫片厚度减薄,引发泄漏。妙星橡塑制品在深耕工程塑料定制加工领域多年后发现,精准区分标准件与非标异形件的受力差异至关重要。通过前期协助客户进行材料性能测试,针对性地推荐PA66或改性MC尼龙原料,能有效避免“以次充好”造成的早期失效,从源头解决磨损与腐蚀难题。
来样定做过程中的尺寸公差控制难点
当企业决定采用来样定做尼龙件策略时,最大的顾虑往往在于精度。市面上部分小作坊采用手工切割或简易模具生产尼龙法兰垫片,平面度偏差常大于0.5mm。这种微小的几何误差在螺栓紧固时会转化为局部应力集中,导致垫片破裂或法兰面损伤。
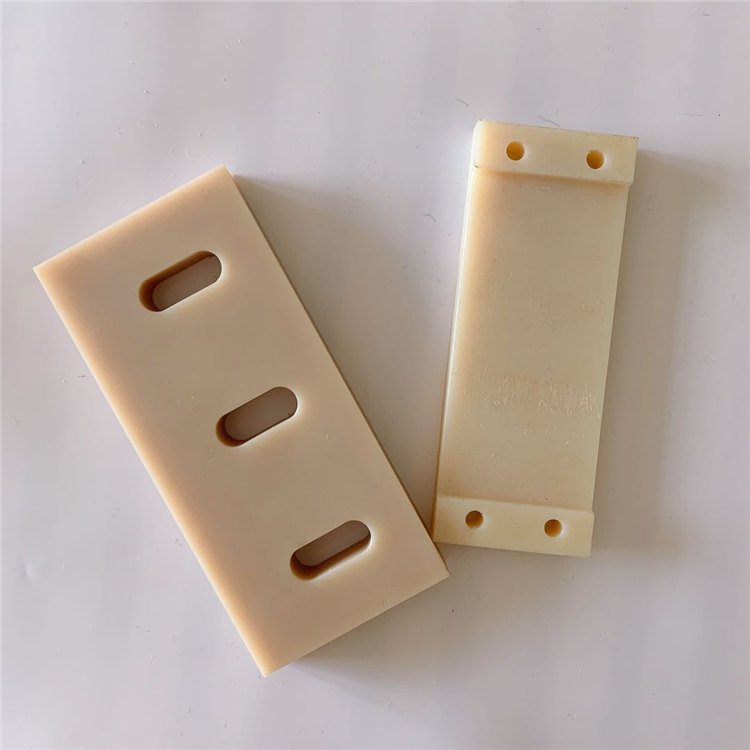
相比之下,工厂直供模式下的CNC精密加工能将关键尺寸公差控制在±0.1mm以内。妙星橡塑制品采用图纸对接、原料选型到成品检验全工序自主完成的方式,杜绝了外包分包带来的品控断层。这种对精度的极致追求,确保了垫片与法兰面的紧密贴合。对于自动化产线中的尼龙定位销与尼龙滑动轮而言,同步优化结构设计以降低装配摩擦系数,更是从机械原理上解决了噪音大与磨损快的问题,让设备运行更加平稳静音。
全工序自主可控的质量追溯体系
质量稳定性是批量生产的核心生命线。妙星尼龙制品严控原料品质,坚决拒绝混杂回收料,依托完善的原料备货机制,确保每一批次产品的物理性能一致性。这对于矿山、水利等重负荷场景尤为关键,任何一点性能波动都可能导致严重后果。
企业建立了从图纸解读、原料入库到成品发货的全流程质检档案。技术人员持续钻研改性尼龙加工工艺,把控尺寸公差,保障成品性能稳定。无论是单件打样还是大批量持续供货,这种全流程可追溯体系都能提供坚实保障。坚持不参与低价劣质竞争,凭借稳定品质收获大量长期复购客户,特别是在新能源与食品包装行业,这种可靠性已成为设备降本增效的重要支撑。
非标零部件一站式定制的价值落地
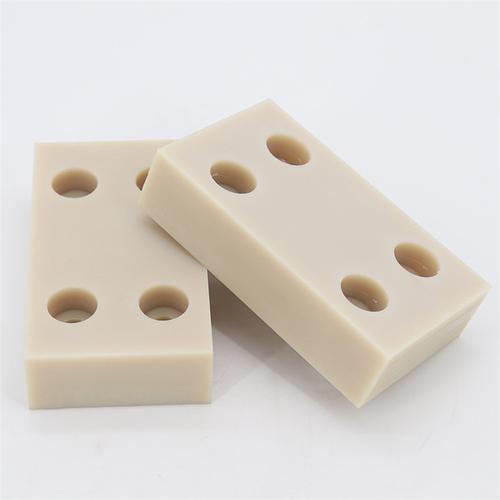
设备制造企业的痛点不仅在于单个零件的质量,更在于供应链的复杂性。需要同时采购尼龙法兰垫片、尼龙定位销和尼龙滑动轮时,多供应商协调的管理损耗巨大。妙星橡塑制品整合聚四氟乙烯等橡塑配件加工能力,提供非标尼龙零部件一站式定制解决方案,有效减少了沟通成本与管理风险。
快速响应研发试样需求是其另一大优势。通过专业团队的技术服务,可将单纯采购行为转化为工程塑料解决方案的合作。熟悉各类尼龙材料性能与工况痛点,能快速解读客户图纸,缩短生产周期20%-40%,助力新项目抢占市场窗口期。同时,支持大批量持续供货以平滑供应链波动,切实解决金属替代过程中的适配难题,为机械制造、自动化等行业提供长久共赢的合作基础。
常见问题
尼龙法兰垫片能完全替代金属垫片吗?
不一定。需根据温度、压力和介质特性选择。在高温高压极端工况下,金属仍是首选;但在耐腐蚀、减震降噪及中等压力场景,改性尼龙如PA66或MC尼龙表现更佳,且自重轻、无锈蚀风险。
来样定做尼龙件的最小起订量是多少?
不同厂家政策各异。像妙星橡塑制品这类具备柔性生产能力的厂家,通常可承接单件打样或小批量试产,以适应研发阶段的需求,随后再过渡到大批量量产,降低客户的前期投入风险。
如何判断尼龙定位销的加工精度是否合格?
主要看尺寸公差和表面粗糙度。高精度应用要求公差控制在±0.1mm以内,表面光滑无毛刺。建议要求厂家提供CNC加工报告或样品实测数据,避免因手工切割导致的椭圆度或锥度问题影响装配。